Úvod
Novo dokončený potrubný spoj môže vyzerať dobre a neskôr aj tak zlyhá.
Nesmie existovať žiadna viditeľná trhlina alebo viditeľná medzera. Potrubie prejde prvou vizuálnou kontrolou a problém sa objaví až po spustení systému.
PreElektrofúzne zváranie SRTPalebo iných spojovacích systémov používaných s vystuženými termoplastickými rúrami, na podrobnostiach procesu spájania záleží.
Teplota, príprava, zarovnanie, stav zariadenia a čas chladenia môžu ovplyvniť konečný spoj. Chyba pri jednom pripojení sa môže stať netesnosťou po tom, ako sa potrubie dostane pod tlak.
Zlá príprava je bežným východiskovým bodom
Ťažobné miesta nie sú čisté dielne.
Počas inštalácie sa na povrch potrubia môže dostať blato, prach a vlhkosť. Pracovníci môžu pracovať aj pod časovým tlakom, pretože je potrebné uviesť do prevádzky potrubie.
Presne vtedy sa dá príprava urýchliť.
Povrch potrubia by mal byť pripravený podľa aktuálneho postupu spájania pred vykonaním spojenia.
Ak sa požadovaná príprava povrchu preskočí alebo sa vykoná zle, spoj nemusí vyvinúť očakávanú kvalitu spojenia.
Spoj sa nestane spoľahlivým jednoducho preto, že zváracie zariadenie dokončí svoj naprogramovaný cyklus.
Problémy so zarovnaním
Dve časti potrubia musia zostať počas spájania správne zarovnané.
Ak je jedna časť tlačená do polohy, spoj môže byť mechanicky namáhaný ešte predtým, než sa potrubie vôbec spustí.
S potrubím s-veľkým priemerom je to ťažšie.
Ťažké to môže byť aj pod zemou, kde nemusí byť dostatok miesta na voľný pohyb potrubia.
Spojovacie zariadenie môže indikovať, že cyklus zvárania je dokončený, ale to neodstraňuje potrebu kontrolovať zarovnanie potrubia.
Teplota musí byť kontrolovaná
Elektrofúzia závisí od riadeného ohrevu.
Príliš málo tepla môže spôsobiť neúplné pripojenie.
Príliš veľa tepla môže tiež spôsobiť problémy.
Skutočná teplota zvárania a postup ohrevu by mali zodpovedať požiadavkám dodávaného systému pripojenia. Operátori by nemali meniť nastavenia jednoducho preto, že počasie, povrch potrubia alebo podmienky na mieste sú odlišné.
Zariadenie by malo byť vhodné aj pre spojované potrubie a tvarovku.
To je jeden z dôvodov, prečo je lepšie stanoviť postup zvárania skôr, ako inštalačný tím začne s rozsiahlou-práciou.

Pohyb kĺbu príliš skoro
Spoj potrebuje čas na vychladnutie a stabilizáciu podľa postupu spájania.
Pohyb potrubia bezprostredne po zváraní môže narušiť spojenie, kým sa ešte vyvíja.
Na mieste bane sa to môže stať, keď sa pracovníci snažia udržať zariadenie v pohybe.
Niekoľko ušetrených minút na jednom spoji sa neoplatí vystavovať ten istý spoj neskôr na opravu.
Požadovaný čas chladenia by mal vychádzať zo skutočného systému pripojenia a postupu inštalácie, a nie zo všeobecného pravidla aplikovaného na každé potrubie.
Stav zariadenia je dôležitý
Elektrofúzne zariadenie nie je bezúdržbové-.
Riadiaca jednotka, káble, elektrické napájanie a komponenty vykurovania musia fungovať správne.
Zvárací stroj, ktorý produkuje nestabilný výkon alebo má poškodené komponenty, môže ovplyvniť proces spájania.
Pred začatím veľkej inštalácie by sa malo zariadenie skontrolovať.
V prípade zámorského ťažobného projektu sa tiež oplatí potvrdiť, že inštalačný tím má pred odoslaním potrubia správne vybavenie. Zistenie, že požadovaný stroj chýba po tom, ako sa materiál dostane do vzdialenej bane, môže oddialiť celú inštaláciu.
Ako sa dá rozpoznať zlý kĺb?
Niektoré problémy sú viditeľné.
Iní nie sú.
Pred uvedením potrubia do prevádzky by sa malo preskúmať zjavné nesprávne nastavenie, poškodená armatúra alebo abnormálny povrch spoja.
Tlaková skúška môže poskytnúť dodatočné informácie, ale výsledok skúšky by sa mal interpretovať spolu so záznamami o inštalácii.
Ak jeden spoj zlyhá, zatiaľ čo okolité časti potrubia zostanú nedotknuté, skontrolujte tento spoj a históriu jeho inštalácie.
Ak podobným spôsobom zlyhá viacero kĺbov, hľadajte spoločnú príčinu.
Bolo použité rovnaké zariadenie?
Bola zodpovedná tá istá posádka?
Boli dodržané rovnaké prípravné kroky?
Došlo k poruchám za podobných podmienok na mieste?
Tieto otázky môžu byť užitočnejšie ako jednoduchá výmena každého netesného spoja.
Prečo kĺby zlyhávajú po absolvovaní prvého testu?
Potrubie môže prejsť počiatočným testom a neskôr sa môžu vyskytnúť problémy.
Prevádzkové podmienky sa môžu zmeniť.
Tlak môže kolísať.
Usadenie zeme môže ovplyvniť podzemné vedenie.
Škára mohla byť poškodená aj pri zásype alebo následných prácach na stavbe.
To je dôvod, prečo by mal byť chybný spoj vyšetrený a nie okamžite klasifikovaný ako chyba zvárania.
Porucha sa mohla začať počas inštalácie, ale môže súvisieť aj s tým, čo sa stalo potom.
Otvoriť{0}}Podmienky zvárania v jamách a v podzemí
Postup spájania môže byť rovnaký, ale pracovné prostredie nie.
Otvorená jama- vo všeobecnosti poskytuje viac priestoru okolo potrubia a ľahší prístup pre vybavenie.
Podzemné práce môžu byť oveľa prísnejšie.
Zváračka, časti rúr a pracovníci sa musia zmestiť do dostupného priestoru. Vetranie, vlhkosť a banská doprava môžu tiež ovplyvniť pracovnú oblasť.
Tieto praktické podmienky by sa mali zohľadniť pri plánovaní inštalácie.
Metóda spájania, ktorá sa ľahko vykonáva na povrchu, môže vyžadovať väčšiu prípravu pod zemou.

Charakteristika produktu
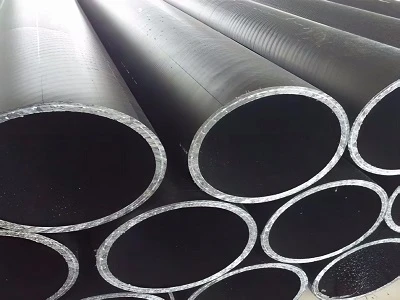
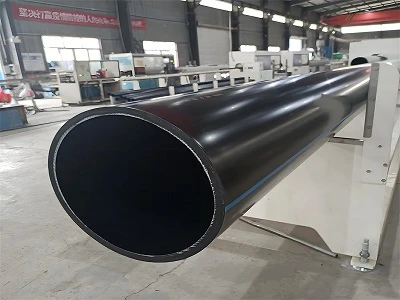
SRTP kombinuje vrstvy PE s vystužením-oceľovým drôtom s vysokou pevnosťou.
Výstuž poskytuje štrukturálnu podporu v rámci kompozitnej rúry, zatiaľ čo vrstvy PE tvoria povrch kontaktu s vodou- a chránia výstuž.
Pre banské odvodňovacie systémy je kvalita spojenia súčasťou celkového výkonu potrubia.
Skutočná metóda spájania, vybavenie a postup by mali zodpovedať systému pripojenia dodávanému s rúrou.
Parametre produktu
|
Parameter |
Špecifikácia |
|
Produkt |
Termoplastické potrubie vystužené oceľovým drôtom (SRTP) |
|
Štruktúra |
PE + výstuž z vysokopevnostného oceľového drôtu- + PE |
|
Nominálny priemer |
DN50–DN600 |
|
Tlak |
Až 2,5 MPa pre uvedený sortiment |
|
Štandardná dĺžka |
9 m / 12 m |
|
Posilnenie |
Vysokopevná{0}ocelová drôtená sieť |
|
Vnútorná vrstva |
PE |
|
Vonkajšia vrstva |
PE |
|
Hlavné aplikácie |
Odvodňovanie baní, zásobovanie banskou vodou, technologická voda |
|
Inštalácia |
Pochovaný / pod zemou / podporovaný |
|
Pripojenie |
Podľa dodaného systému pripojenia SRTP |
|
Teplota |
Podľa príslušnej špecifikácie materiálu a produktu |
Uvedené hodnoty sa vzťahujú na špecifikovaný sortiment a mali by byť potvrdené podľa aktuálnej špecifikácie objednávky.
FAQ
Prečo môže spoj SRTP pretekať, aj keď je samotné potrubie nepoškodené?
Problém môže pochádzať z prípravy, zarovnania, podmienok spájania, vybavenia alebo neskoršieho externého zaťaženia. Spoj je potrebné skúmať oddelene od telesa rúry.
Je možné zmeniť nastavenia elektrofúzie podľa podmienok na mieste?
Len podľa požiadaviek skutočného spájacieho systému a postupu výrobcu. Operátori by nemali vykonávať svojvoľné zmeny parametrov zvárania.
Ako dlho by mal zvarový spoj chladnúť?
Požadovaný čas chladenia závisí od skutočného systému pripojenia, potrubia a tvarovky. Je potrebné dodržať postup spájania od výrobcu.
Čo robiť, ak zlyhá niekoľko kĺbov?
Nevymieňajte ich len po jednom. Porovnajte neúspešné spoje a hľadajte spoločnú inštaláciu, zariadenie alebo prevádzkový stav.
Zlyhaný kĺb je zvyčajne vodítkom
Keď jeden spoj uniká, jeho výmena môže viesť k opätovnému spusteniu potrubia.
Keď zlyhá niekoľko spojov, vzor sa stáva dôležitejším ako akýkoľvek jednotlivý únik.
Skontrolujte prípravu, zarovnanie, vybavenie, postup spájania a podmienky okolo potrubia. Takto možno oddeliť problém s inštaláciou od problému s potrubím alebo operačným systémom.
Pri banskom potrubí si spoj zaslúži rovnakú pozornosť ako potrubie samotné.
Žiadosť an SRTPCenová ponuka potrubia
|
Krok |
Proces |
Podrobnosti |
|
1 |
Odoslať požiadavky |
DN, tlak, médium, pracovná teplota a aplikácia |
|
2 |
Potvrdenie špecifikácie |
Štruktúra potrubia, menovitý tlak, špecifikácia a pripojenie |
|
3 |
Citácia |
Cena, dodacia lehota, balenie a dodacie podmienky |
|
4 |
Objednávka a výroba |
Zmluva, platba a výroba |
|
5 |
Kontrola a doručenie |
Kontrola kvality a odoslanie |
PrePE potrubie vystužené oceľovým drôteným pletivom (SRTP), PE potrubie vystužené oceľovým drôtom a banské tlakové potrubia, pošlite nám:
DN + PN + stredná + pracovná teplota + spôsob inštalácie + dĺžka potrubia + množstvo
Pre aplikácie v kaši:
Typ kaše + koncentrácia tuhej látky + veľkosť častíc
Luoyang Zhengju New Materials Technology Co., Ltd.
WhatsApp:+86 19937270645
Email:baibaili456@gmail.com
Wechat: +86 19937270645
Získajte najlepšiu cenu za svoje banské tlakové potrubie