Úvod
Jedna otázka, ktorá sa často objavuje počas inštalácie HDPE potrubia, je, ako dlho by sa malo potrubie zahrievať pred zváraním.
Znie to ako jednoduchá otázka. Pracovník skontroluje priemer potrubia, pozrie sa na zváračku a nastaví čas ohrevu. Ale je tu jeden detail, ktorý sa dá ľahko prehliadnuť: dve HDPE rúrky s rovnakým vonkajším priemerom môžu potrebovať celkom odlišné časy zvárania.
Vezmite si ako príklad 110 mm HDPE rúrku. Rúra s hrúbkou steny 6,3 mm má v tabuľke parametrov zvárania referenčný čas ohrevu 63 sekúnd. Pri rovnakom vonkajšom priemere 110 mm má rúra s hrúbkou steny 10 mm čas ohrevu 100 sekúnd.
To je rozdiel 37 sekúnd. Ak operátor použije nesprávne nastavenie len preto, že priemer potrubia je rovnaký, proces zvárania nemusí ísť podľa očakávania.
Preto je dôležité pred začatím práce sa pozrieť na priemer aj hrúbku steny.
Malé rúry a veľké rúry: Dva rôzne spôsoby pripojenia HDPE
Nie každá HDPE rúrka potrebuje rovnaké zváracie zariadenie.
Pri menších veľkostiach rúr je praktickou možnosťou spojenie hrdla. Koniec rúry sa ohrieva spolu s vnútrom kompatibilnej tvarovky pomocou vykurovacieho nástroja so zodpovedajúcimi rozmermi. Po uplynutí požadovanej doby ohrevu sa obe časti z nástroja odstránia a pritlačia sa k sebe.
Proces je pomerne jednoduchý a zariadenie je zvyčajne kompaktné. Bežne sa používa pre vodovodné a vodovodné inštalácie s malým priemerom.
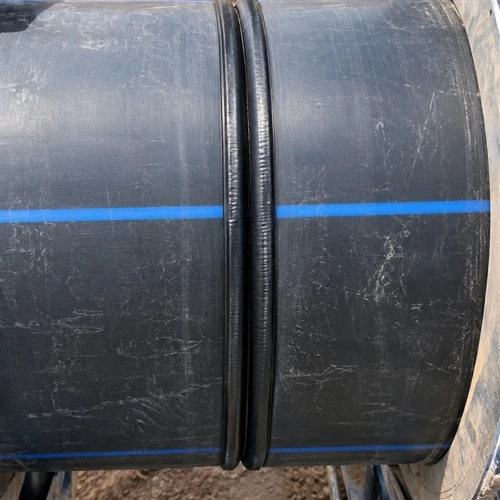
Keď sa priemer potrubia zväčšuje, fúzia na tupo sa stáva praktickejšou voľbou. Namiesto vloženia rúry do tvarovky sa dva pripravené konce rúry ohrievajú na plochej vykurovacej doske a potom sa spoja pod kontrolovaným tlakom.
Každý, kto pracoval so zváracím strojom HDPE s veľkým priemerom, vie, že tento proces zahŕňa viac ako len ohrievanie dvoch koncov rúrok.
Potrubie musí byť správne zarovnané. Konce musia byť vyrovnané. Vyhrievacia platňa musí mať správnu teplotu a po zahriatí sa musí odstrániť dostatočne rýchlo, aby sa dva roztavené povrchy stretli predtým, ako vychladnú.
Malá chyba v tejto fáze môže ovplyvniť hotový spoj.
Z tohto dôvodu si zváranie HDPE rúr s veľkým priemerom vyžaduje vhodné vybavenie a operátorov, ktorí rozumejú celému postupu.
Ako dlho by sa malo HDPE potrubie zahrievať?
Pre všetky HDPE rúry neexistuje jediný čas ohrevu.
Nižšie uvedené referenčné údaje ukazujú, ako sa mení čas ohrevu s vonkajším priemerom a hrúbkou steny.
|
Priemer potrubia |
Hrúbka steny |
Doba ohrevu |
|
75 mm |
6.8 mm |
68 sekúnd |
|
90 mm |
8.2 mm |
82 sekúnd |
|
110 mm |
6.3 mm |
63 sekúnd |
|
110 mm |
10.0 mm |
100 sekúnd |
|
125 mm |
7.1 mm |
71 sekúnd |
|
125 mm |
11.4 mm |
114 sekúnd |
|
160 mm |
9.1 mm |
91 sekúnd |
|
160 mm |
14.6 mm |
145 sekúnd |
|
200 mm |
11.4 mm |
114 sekúnd |
|
200 mm |
20.5 mm |
182 sekúnd |
|
225 mm |
12.8 mm |
128 sekúnd |
|
225 mm |
20.5 mm |
205 sekúnd |
|
315 mm |
17.9 mm |
179 sekúnd |
|
315 mm |
28.6 mm |
286 sekúnd |
|
400 mm |
22.7 mm |
227 sekúnd |
|
400 mm |
36.4 mm |
364 sekúnd |
|
500 mm |
28.4 mm |
284 sekúnd |
|
500 mm |
45.5 mm |
455 sekúnd |
|
630 mm |
35.8 mm |
358 sekúnd |
|
630 mm |
57.3 mm |
573 sekúnd |

Toto sú referenčné hodnoty z dodanej tabuľky parametrov pre zváranie na tupo. Skutočné nastavenia zvárania by sa mali skontrolovať podľa príslušného postupu a pokynov k zariadeniu.
Pri pohľade na obrázky je jedna vec jasná: väčšia rúra automaticky neznamená dlhší čas ohrevu ako každá menšia rúra. Veľkú úlohu zohráva aj hrúbka steny.
Napríklad 200 mm rúra so stenou 20,5 mm potrebuje podstatne dlhší čas ohrevu ako 200 mm rúra so stenou 11,4 mm.
Rozdiel je ešte zreteľnejší pri väčších rúrach. Rúra s priemerom 630 mm a stenou 57,3 mm má referenčný čas ohrevu 573 sekúnd alebo niečo vyše deväť a pol minúty.
Pre inštalačné tímy je kontrola skutočnej špecifikácie potrubia pred zváraním oveľa spoľahlivejšia ako odhad času podľa oka.
Čo má SDR spoločné so zváraním?
SDR je pomer medzi vonkajším priemerom rúry a jej hrúbkou steny.
Výpočet je jednoduchý:
SDR=Vonkajší priemer / Hrúbka steny
Rúrka 110 mm so stenou 6,3 mm má SDR približne 17,5. Ak sa hrúbka steny zvýši na 10 mm, SDR klesne na 11.
Referenčná tabuľka používa nasledujúci výpočet doby ohrevu:
Čas ohrevu=Priemer potrubia / SDR × 10
To vysvetľuje, prečo rúry s rovnakým priemerom môžu mať rôzne časy ohrevu.
Je to tiež užitočná pripomienka pri objednávaní HDPE rúr. Nestačí dať dodávateľovi iba vonkajší priemer. Špecifikovať treba aj SDR alebo hrúbku steny.
Ohrev je len jednou časťou procesu zvárania
Bežným nedorozumením je, že akonáhle je čas ohrevu správny, pripojenie bude automaticky dobré.
V praxi je potrebné kontrolovať niekoľko fáz.
Pred zahrievaním by mali byť konce rúr čisté, správne zarovnané a vyrovnané. Vyhrievaciu platňu je potrebné pred použitím skontrolovať a jej povrch by nemal byť znečistený.
Po fáze ohrevu je potrebné dosku odstrániť v rámci špecifikovaného času výmeny. Oba konce rúr sa potom spoja pod požadovaným tavným tlakom.
Spoj musí zostať počas chladenia nerušený.
Tabuľka parametrov tiež poskytuje referenčné hodnoty pre tieto stupne. Napríklad 225 mm rúra s 20,5 mm stenou má čas výmeny maximálne 8 sekúnd, čas nábehu tlaku menej než 12 sekúnd a dobu chladenia 26–28 minút.
Tieto údaje sú užitočné pri príprave postupu zvárania, ale nemali by sa považovať za univerzálne nastavenia pre každý stroj alebo materiál potrubia.
Hodnoty tlaku je tiež potrebné interpretovať spolu so špecifikáciami stroja a kvalifikovaným postupom zvárania.
Pár slov o teplote vyhrievacej platne
Teplota si zaslúži osobitnú pozornosť, pretože sa niekedy prehliada, keď ľudia diskutujú o čase zvárania.
Dodávaná tabuľka uvádza 210 ± 10 stupňov pre PE80 a 250 ± 10 stupňov pre PE100.
Hodnota PE100 by sa však mala pred použitím v skutočnom postupe zvárania nezávisle skontrolovať. Konvenčné PE zváranie na tupo bežne používa teplotu vyhrievacej platne okolo 200–230 stupňov, v závislosti od príslušnej normy a postupu.
Vyššia teplota nemusí nutne znamenať lepší alebo rýchlejší spoj. Nadmerné teplo môže poškodiť polyetylénový povrch.
Obsluha by sa mala riadiť odporúčaniami výrobcu rúr a schváleným postupom zvárania, a nie kopírovaním teploty z neoverenej referenčnej tabuľky.
Na kĺbe záleží rovnako ako na potrubí
Rúry z HDPE sa často vyberajú na zásobovanie vodou, odvodňovanie baní a prepravu priemyselnej vody kvôli ich odolnosti voči korózii a pružnosti.
Ale aj dobre vyrobená rúra môže spôsobiť problémy so spojením, ak je proces zvárania zle kontrolovaný.
Pre malú inštalatérsku inštaláciu môže byť všetko potrebné spojenie zásuviek. Pre veľké priemyselné potrubie je oveľa dôležitejší vhodný stroj na zváranie na tupo, správne parametre zvárania a skúsená obsluha.
Pred začatím práce skontrolujte priemer potrubia, hrúbku steny, SDR, triedu materiálu a postup zvárania. Potvrdenie týchto detailov trvá len málo času, ale môžu zabrániť oveľa väčším problémom pri inštalácii.
FAQ
Otázka: Potrebuje 110 mm HDPE rúrka vždy rovnaký čas ohrevu?
Odpoveď: Nie. Na hrúbke steny a SDR tiež záleží. V dodanej tabuľke má 110 mm rúra referenčné časy ohrevu 63 a 100 sekúnd pre dve rôzne hrúbky steny.
Otázka: Môže sa fúzia zásuviek použiť pre malé HDPE rúry?
A: Áno. Hrdlo fúzie sa bežne používa pre HDPE rúry s malým priemerom a kompatibilné tvarovky.
Otázka: Prečo sa rúra z HDPE s veľkým priemerom zahrieva dlhšie?
Odpoveď: Väčšie potrubia majú často hrubšie steny, čo znamená, že je potrebné zohriať viac materiálu. Skutočný čas závisí od hrúbky steny a postupu zvárania.
Otázka: Je čas chladenia rovnaký ako čas ohrevu?
Odpoveď: Nie. Čas ohrevu sa vzťahuje na obdobie, počas ktorého sa ohrievajú konce rúrok. Doba chladenia je čas potrebný na ochladenie hotového spoja za špecifikovaných podmienok.
Otázka: Môžem použiť rovnaké parametre zvárania pre PE80 a PE100?
A: Nie automaticky. Pred zváraním by sa mala skontrolovať trieda materiálu, rozmery rúr, postup zvárania a požiadavky na vybavenie.